
Способ. Технология изготовления.
Материал (сырье) проходит необходимую обработку в строго определенном (разработанном) порядке :
- раскрой металлопроката на ленточной пиле под 90 градусов или под заданный КМД угол
- сверление отверстий в уголках, швеллерах и балках
- вырезка (высечка) различных форм из тела заготовки металлопроката
- = параллельно идет раскрой листового металла на станке плазменной резки с ЧПУ
- обработка получившихся заготовок в галтовочном барабане для удаления окалины и шлака после плазменной резки, а также обработка отверстий для приведения их к соответствующему диаметру и наличию кромки по ГОСТ 14771-76.
- снятие фаски с кромок деталей для более глубокого провара с дальнейшей проверкой ультразвуком и/или рентгеном с последующей выдачей протокола проверки обследования
- сборка марок (будущих элементов окончательной конструкции) — обварка марок на полуавтоматических сварочных аппаратах в среде защитных газов (углекислота, смесь, аргон и прочие) на высоких токах
- удаление окалины, зачистка швов (при необходимости) и прочее.
Контроль качества (ОТК) производится на каждом этапе по принципу “Вытягивания качества” — каждая последующая функция принимает и требует качество от функции следовавшей до.
АКЗ — грунт Гф-021 — 1 слой, эмаль Пф — 115 — 2 слоя, общей толщиной покрытия не менее 160 микрон.
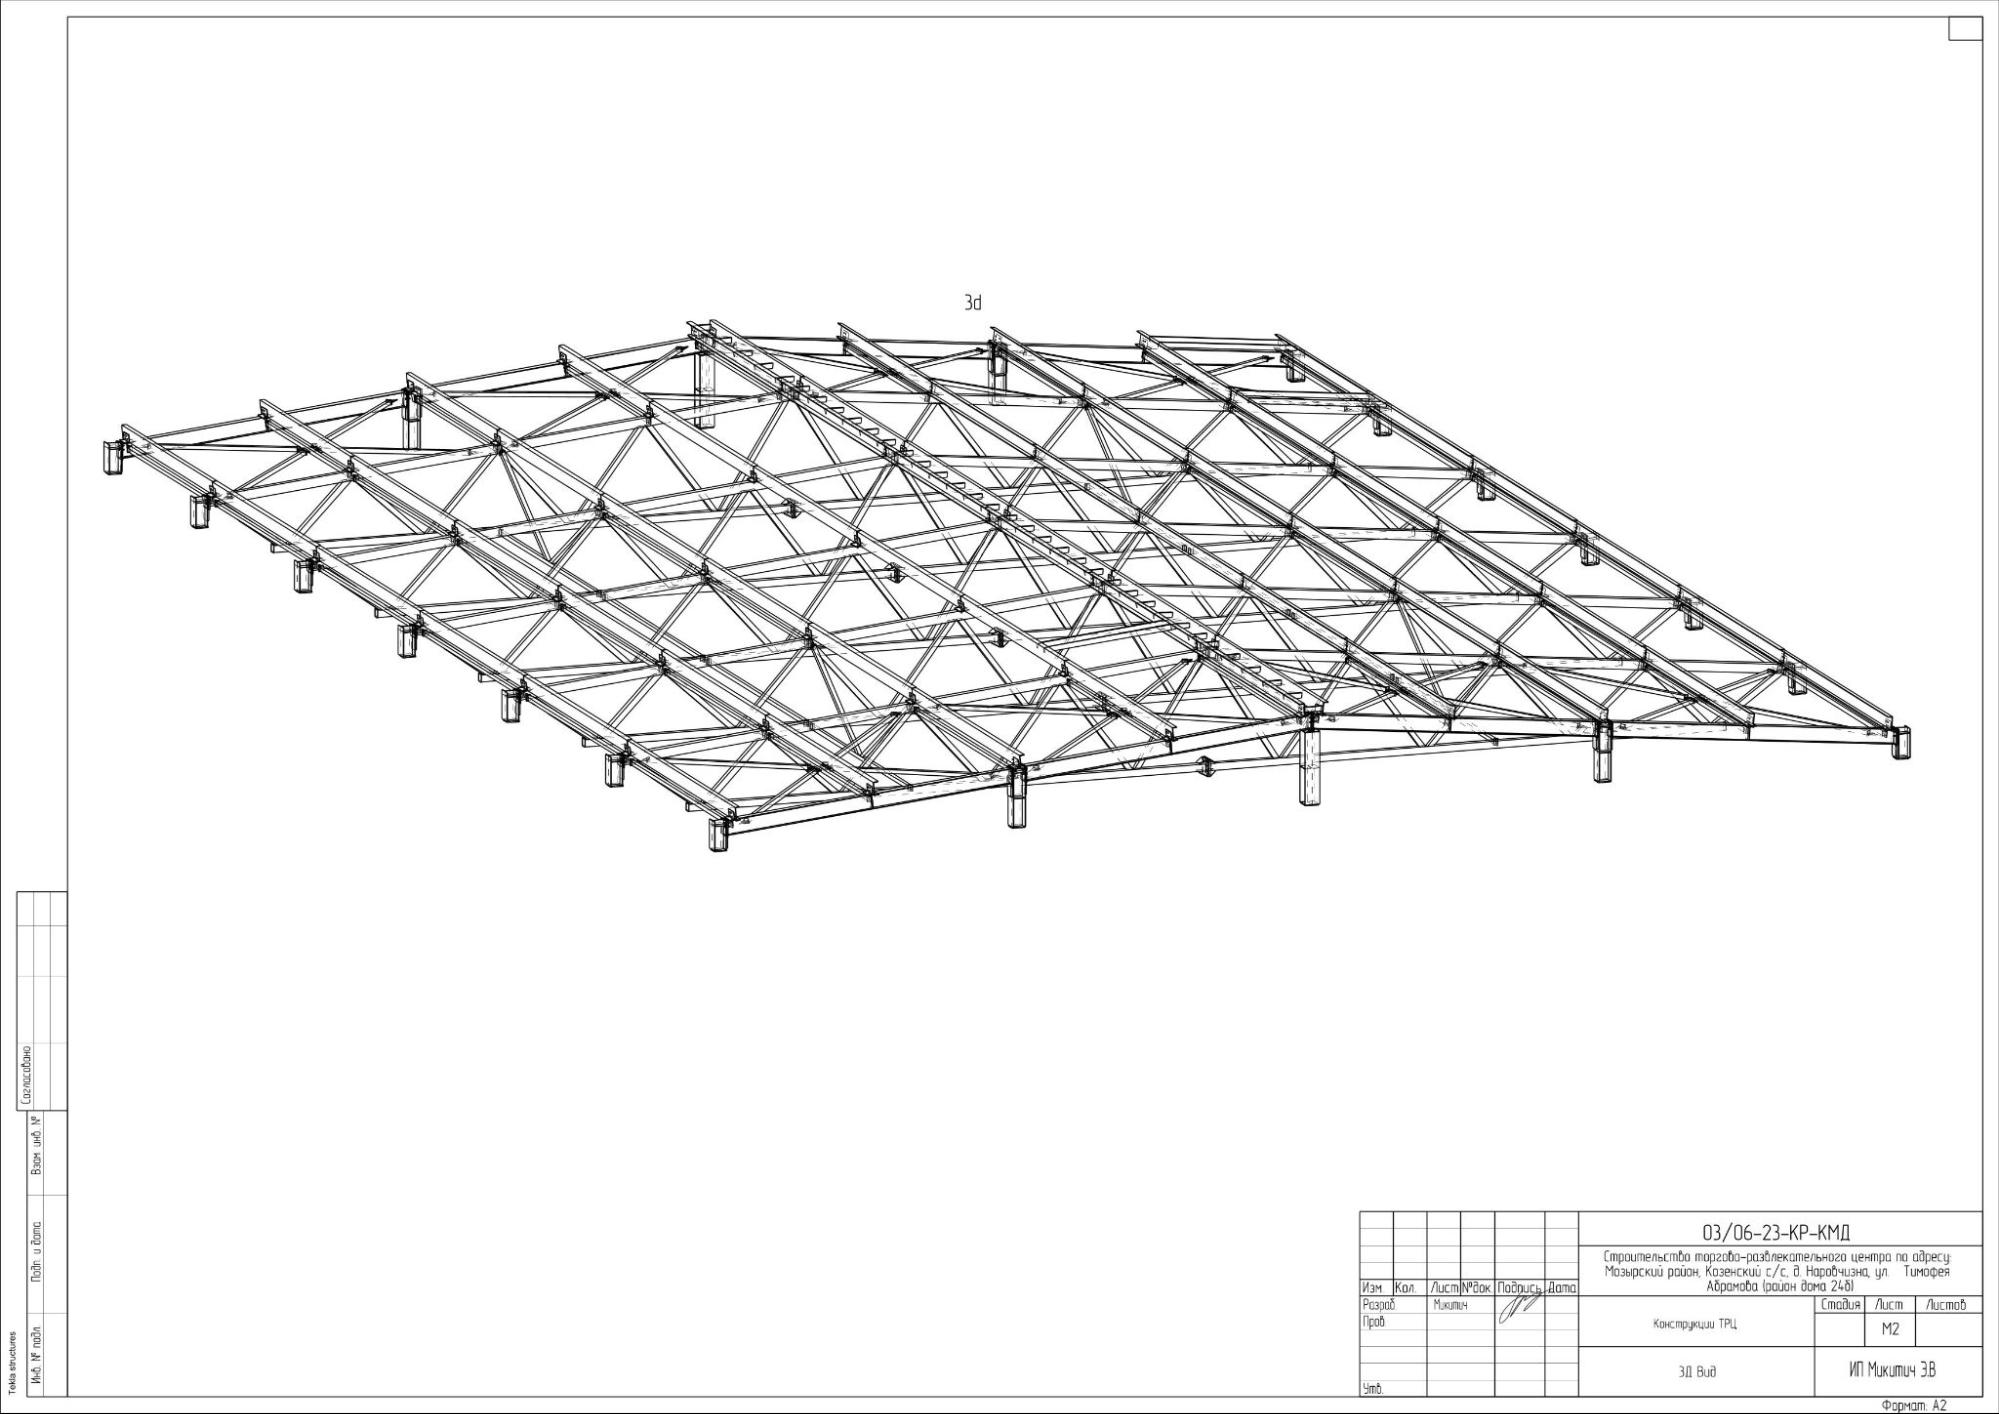
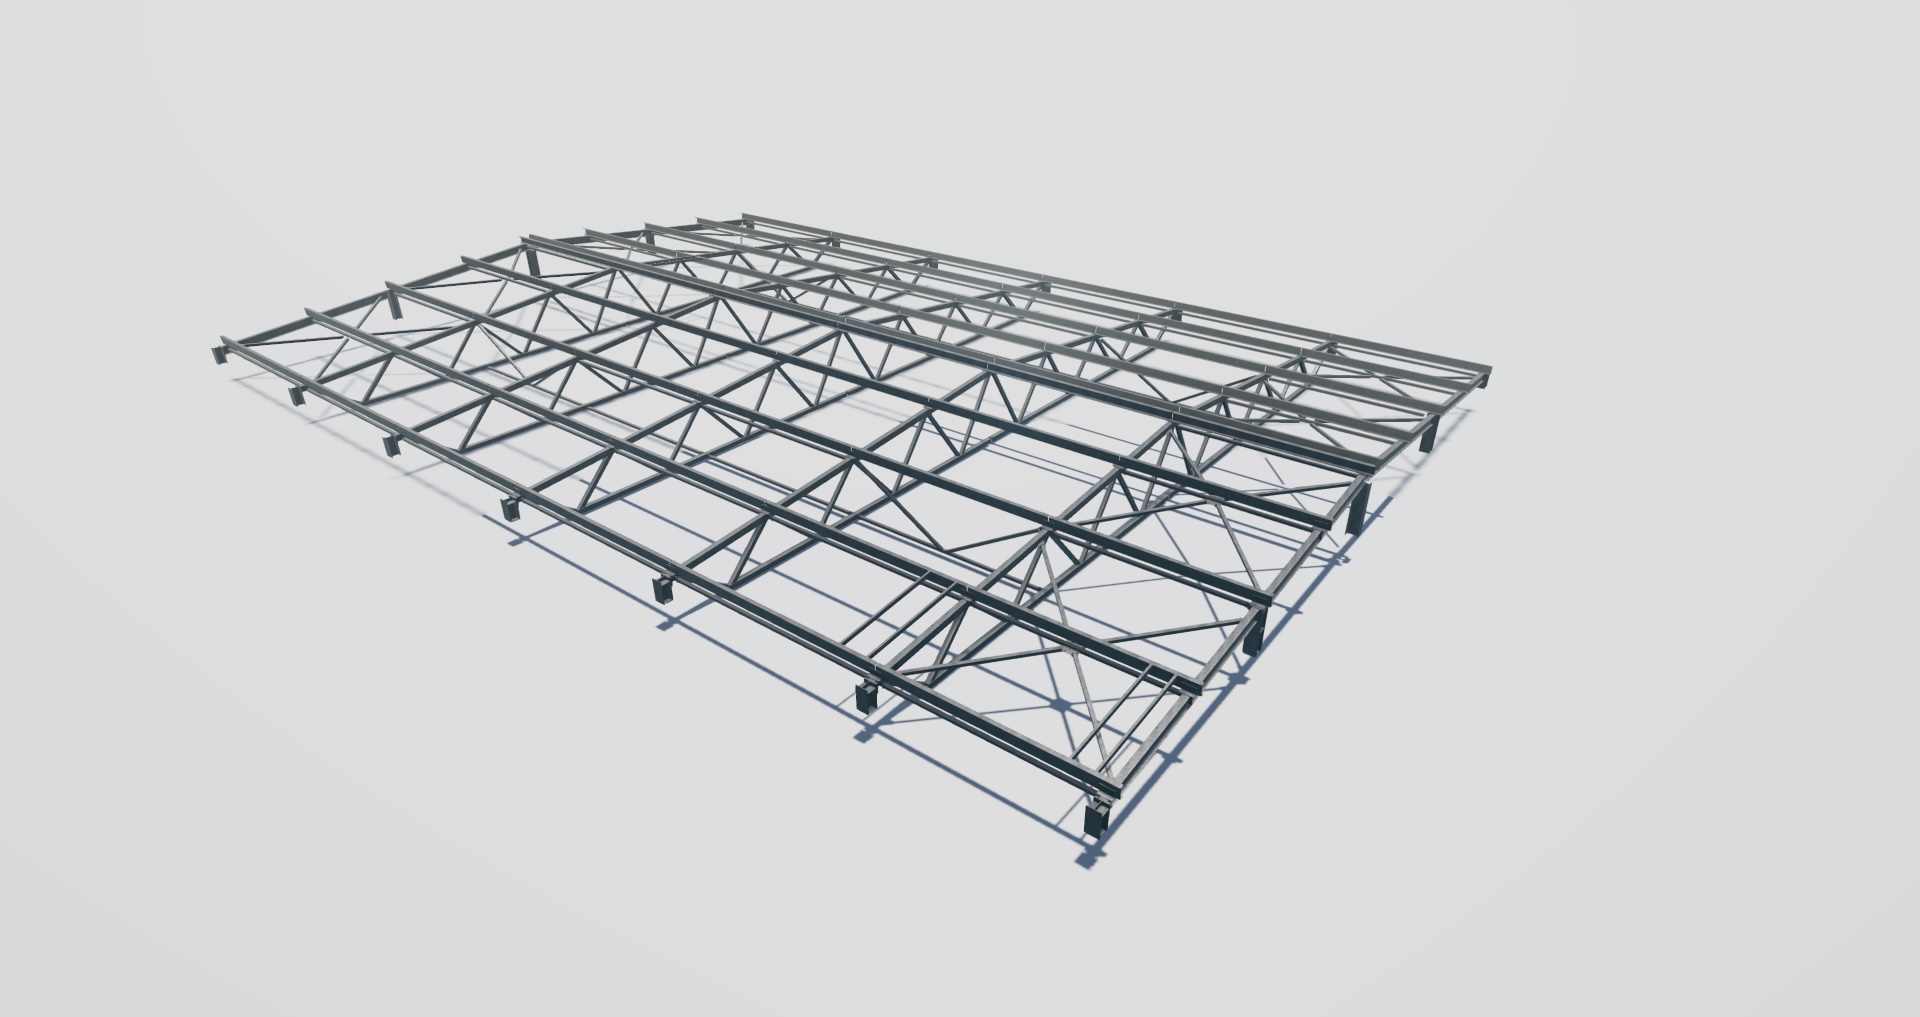
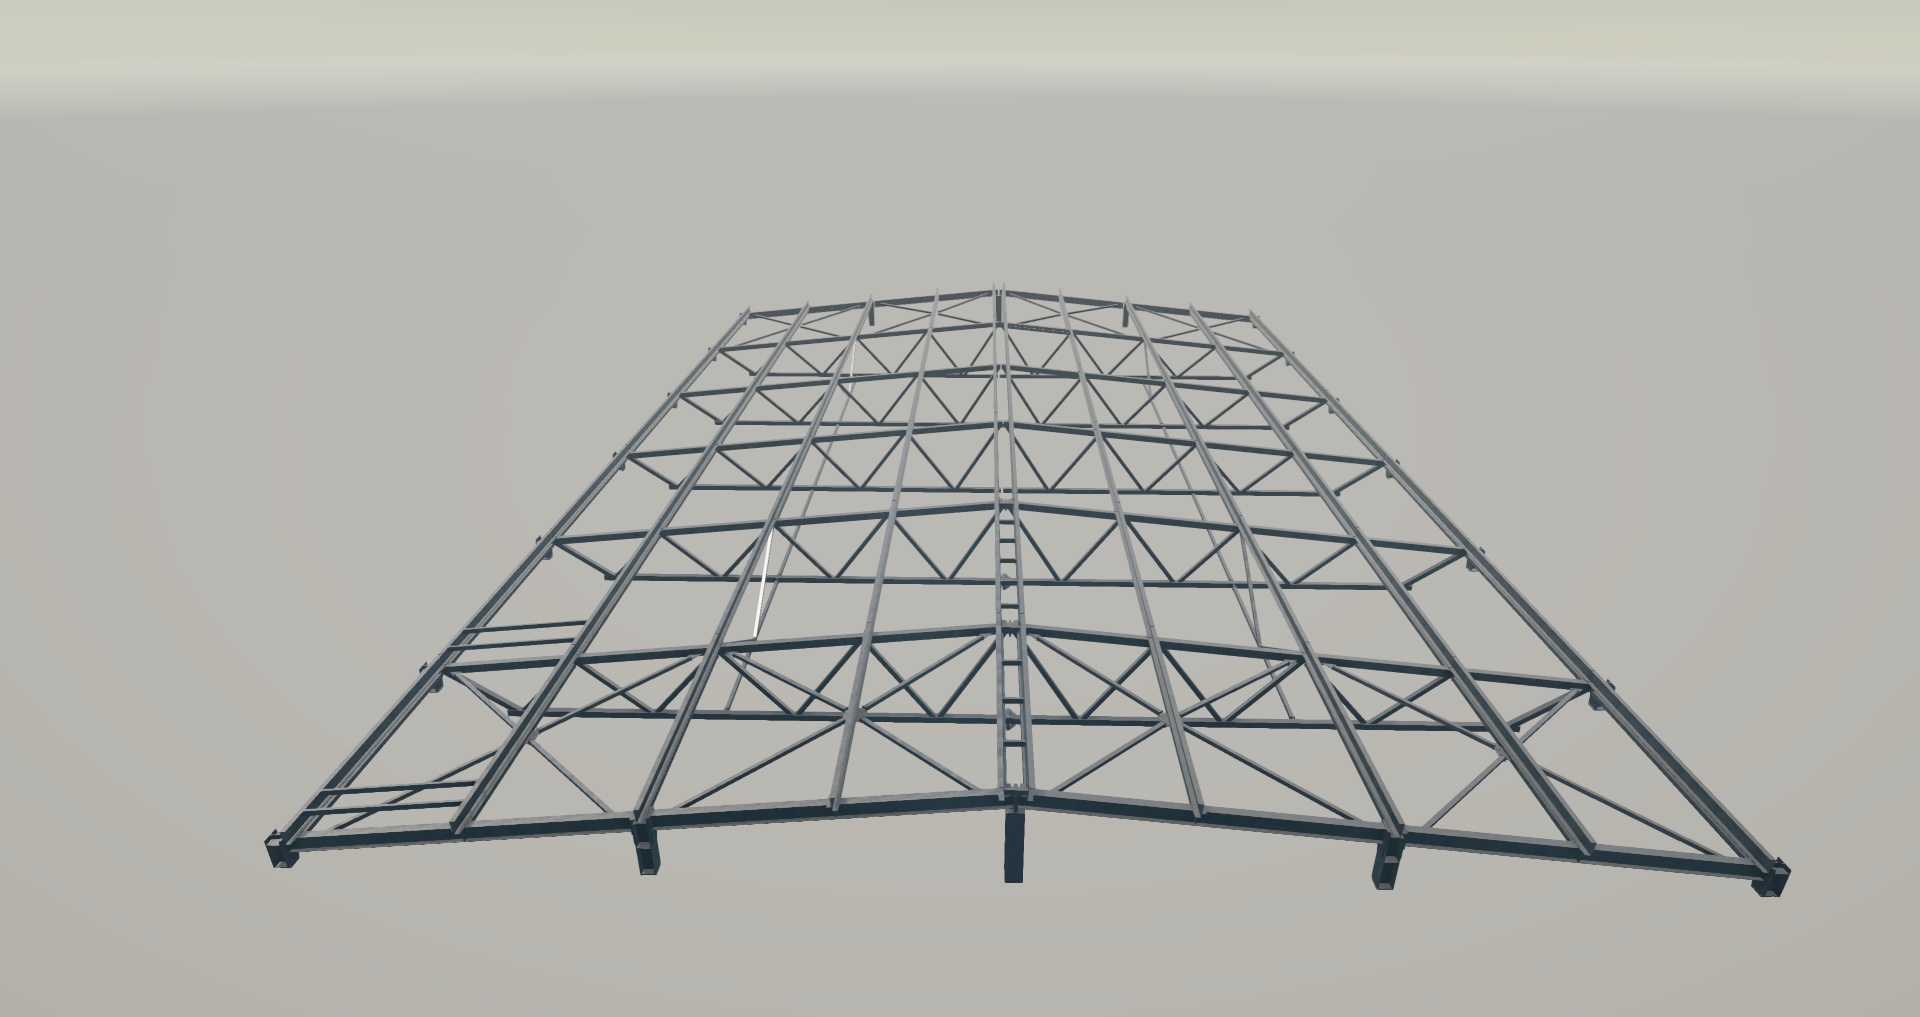
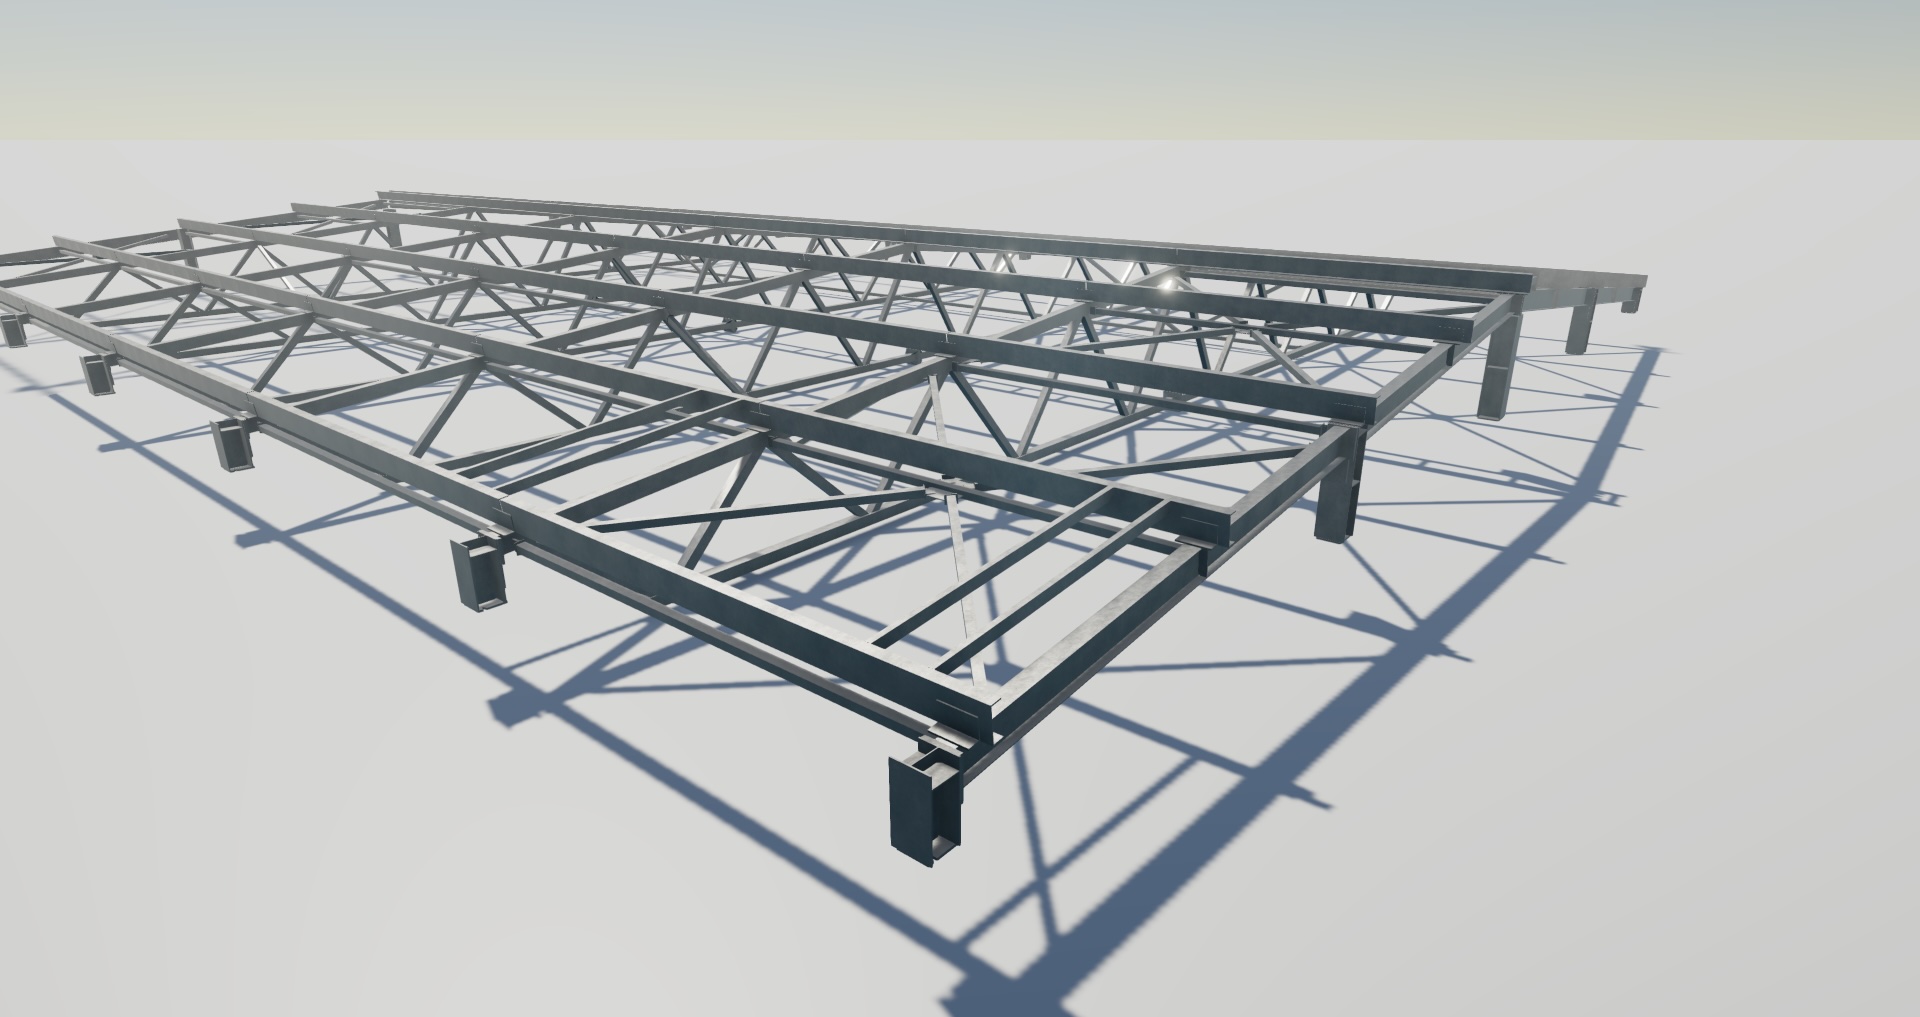
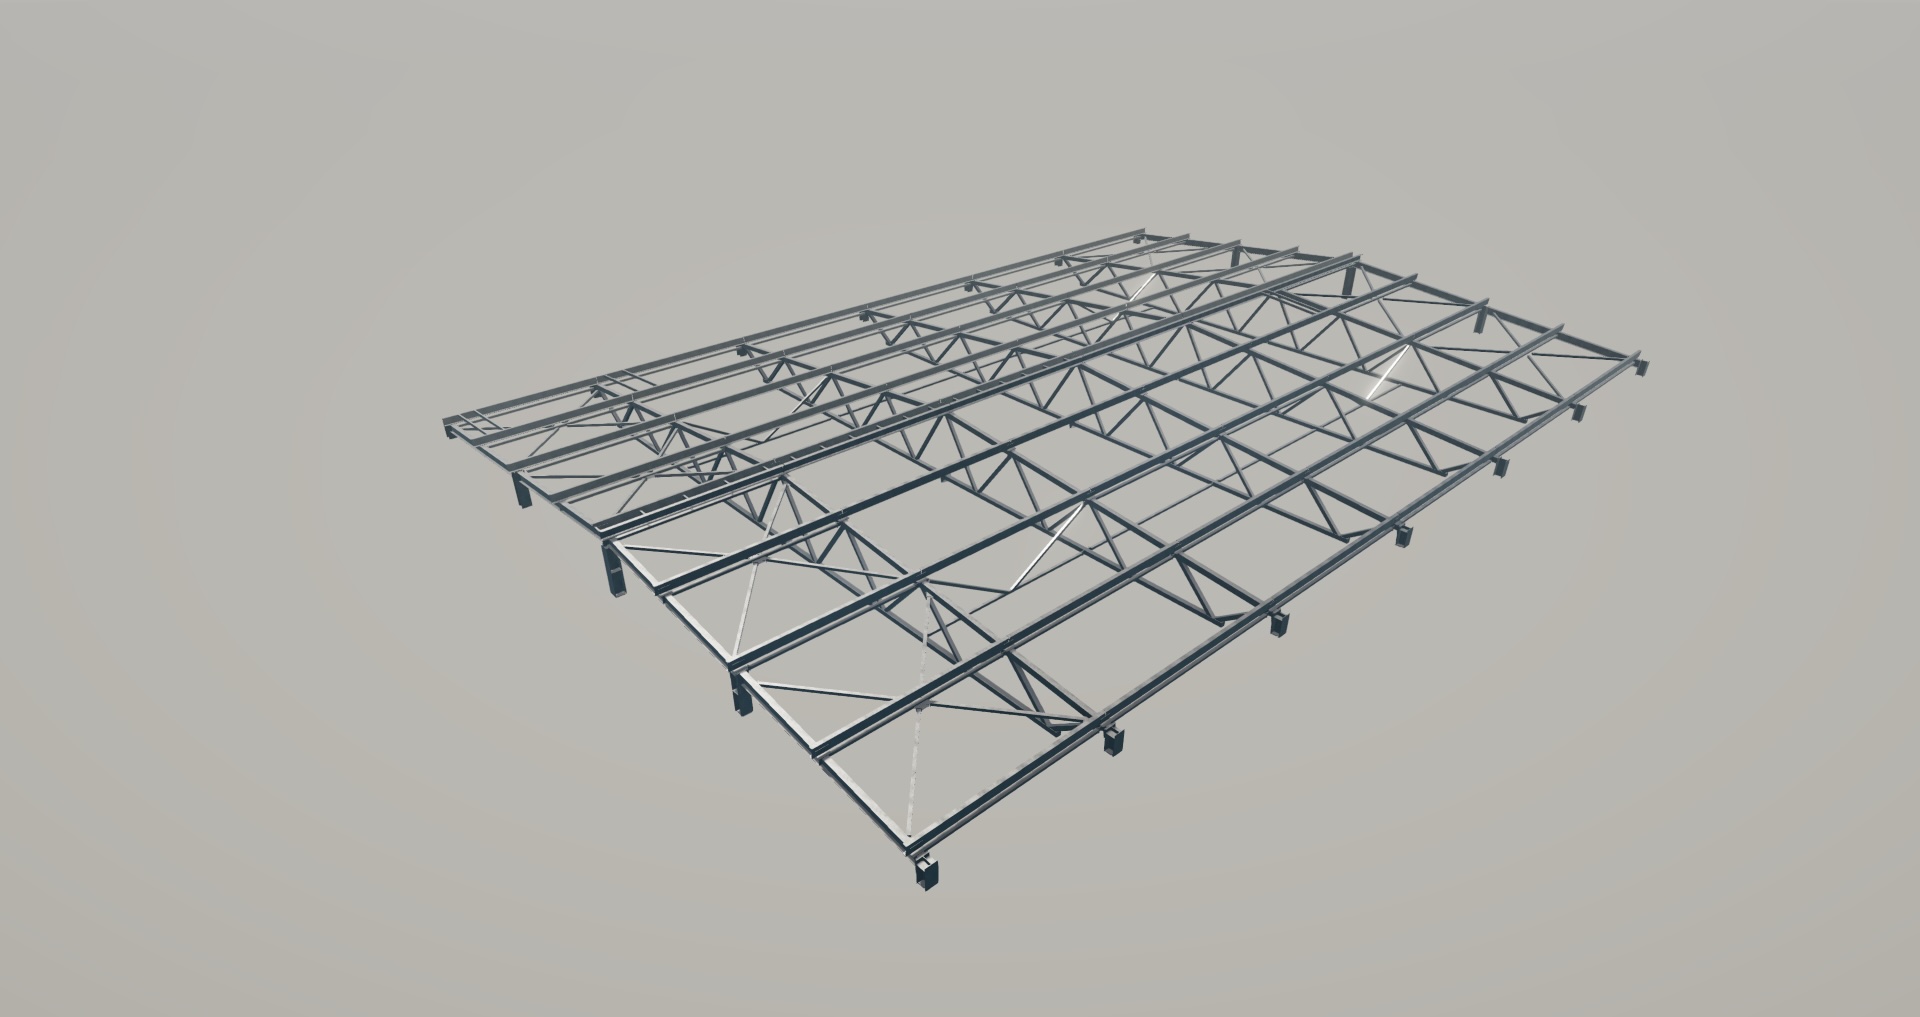
Как строился процесс
Порядок работ был стандартным для завода: каркас → обшивка → отделка → инженерные сети.
А вот организация процесса – уже не совсем типовая: монтаж электроснабжения, отопления и вентиляции шёл параллельно с отделочными работами, а не после них. Именно это позволило уложиться в 60 дней без потери качества.
Отдельно стоит сказать о том, как решались вопросы по недоработанному ТЗ уже в процессе производства. Несколько раз пересогласовывали отдельные инженерные решения – инициатором выступала как наша сторона, так и заказчик.
Например, часть оборудования заменили на аналоги по нашему предложению, а заказчик, в свою очередь, попросил доработать конструкцию под требования к устройству фальшпола.
По каждому такому обращению команда сначала оценивала возможность изменений и предлагала варианты, и только после согласования вносила правки в конструкции.
Такой подход позволил избежать ситуации, когда изменения появляются уже на строительной площадке и требуют остановки монтажа. Все основные решения принимались на этапе проектирования и производства.
Связь с заказчиком была выстроена оперативно: звонки, сообщения в мессенджерах и общая таблица замечаний.
Заказчик участвовал не только на этапе разработки ТЗ, но и при согласовании проектной документации, и в текущем контроле производства. Благодаря этому даже небольшие правки – перенос монтажных проушин, соединительных петель, дополнительные отверстия в настилах – закрывались за один-два дня, а не растягивались на долгую переписку.
По наблюдению команды, для заказчика в этом проекте важнее всего были два фактора: качество изготовления и соблюдение сроков – именно на них строился ежедневный контроль на производстве.